


दबाव पाइपलाइनों के लिए स्टेनलेस स्टील पाइप फिटिंग (बट वेल्डेड) आमतौर पर ASTM A403 को WP ग्रेड स्टेनलेस ऑस्टेनिटिक फिटिंग के रूप में आपूर्ति की जाती है, मुख्य रूप से WP304/WP304L और WP316/WP316L, स्टेनलेस स्टील लाइनों पर दिशा परिवर्तन, नल, कटौती और अंत बंद करने के लिए उपयोग की जाती है। क्रय स्वीकृति और क्षेत्र स्वीकृति आम तौर पर चार सत्यापन योग्य बिंदुओं पर आधारित होती है: ग्रेड और कास्ट ट्रैसेबिलिटी, एएसएमई बी16.9 के साथ आयामी अनुरूपता, गर्मी उपचार की स्थिति, और ए403 कार्यक्रम के अनुरूप सतह की स्थिति/मरम्मत सीमाएं।
यह पृष्ठ बट-वेल्डेड स्टेनलेस स्टील पाइप फिटिंग के लिए खरीद के A403 दायरे का सारांश देता है, जिसमें विवरण की इकाइयां (इंच-पाउंड बनाम एसआई "एम"), परियोजना विनिर्देशों में उपयोग किए जाने वाले संदर्भ मानक, कवर किए गए फिटिंग के प्रकार और रिलीज का समर्थन करने वाले तकनीकी डेटा - प्रति कास्ट रासायनिक संरचना, तन्यता और परीक्षण रिपोर्ट तर्क, समाधान एनीलिंग आवश्यकताएं, सतह असंतोष सीमाएं, और वेल्डिंग मरम्मत भत्ता - ताकि खरीदार समय पर एक ट्रेस करने योग्य, श्रवण योग्य, विनिर्माण-तैयार आदेश जारी कर सकें। वितरण.
कवर की गई फिटिंग के प्रकार (एएसटीएम ए403 डब्ल्यूपी स्टेनलेस फिटिंग)
ASTM A403 WP स्टेनलेस स्टील पाइप फिटिंग आमतौर पर स्टेनलेस स्टील दबाव पाइपिंग की असेंबली का समर्थन करने के लिए फैक्ट्री-निर्मित बट-वेल्डेड फिटिंग के रूप में आपूर्ति की जाती है। खरीद और विनिर्माण नियंत्रण के लिए, स्थिरता का प्रकार आम तौर पर लागू आयामी मानक (एएसएमई बी16.9 या संबंधित एमएसएस अभ्यास), एनपीएस और शेड्यूल, और ग्रेड ऑर्डर (डब्ल्यूपी304/डब्ल्यूपी304एल या डब्ल्यूपी316/डब्ल्यूपी316एल) के साथ निर्दिष्ट किया जाता है, ताकि फिट-अप, वेल्ड तैयारी और स्पूल वजन पूरे पैकेज में एक समान रहें।
बट वेल्डेड फिटिंग के मुख्य परिवार (स्टेनलेस स्टील स्पूल कार्य में सबसे आम)
कोहनी (45 डिग्री / 90 डिग्री / 180 डिग्री)
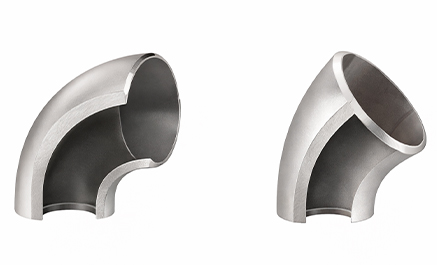
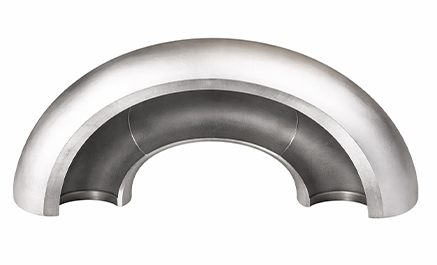
टीज़ (बराबर / कम करने वाली)
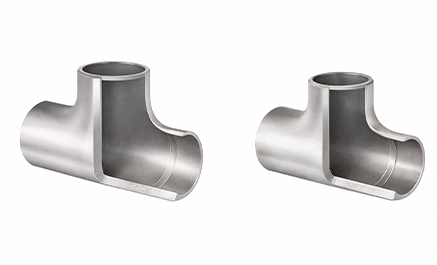
कटौती (गाढ़ा / विलक्षण)
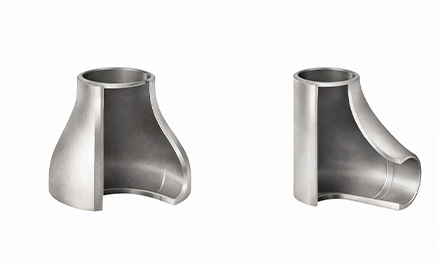
CON/ECC कटौती - एनपीएस (बड़ा - छोटा) और एसएच निर्दिष्ट करें; बीडब्ल्यू: एएसएमई बी16.9 (सादे/बेवेल्ड सिरे); एसडब्ल्यू इंसर्ट: एएसएमई बी16.11 टाइप 1/2/3 (आमतौर पर एनपीएस ≤ 2)। लाइन आकारों के बीच संक्रमण के लिए उपयोग किया जाता है। सांद्रिक कटौती ऊर्ध्वाधर रेखाओं में आम हैं; जल निकासी को प्रबंधित करने और जेब से बचने के लिए सनकी को अक्सर क्षैतिज रेखाओं में निर्दिष्ट किया जाता है। सही ओरिएंटेशन आवश्यकताओं को आमतौर पर स्पूल प्लेन स्तर पर हल किया जाता है, लेकिन खरीदारी में कटौती का प्रकार (ईसीसी/सीओएन) और शेड्यूल भी स्थापित होना चाहिए। आयाम और वजन का विवरण पीडीएफ में देखा जा सकता है: कटौती के आयाम और वजन। विलक्षण व्यक्ति।
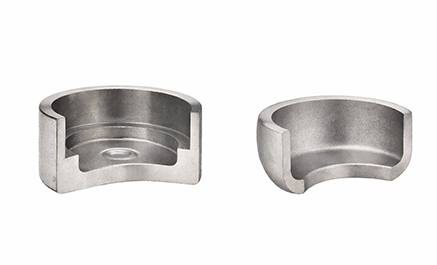
- कैप्स (बट वेल्डेड कैप्स/सॉकेट वेल्डेड कैप्स)
कनेक्शन और विशेष फॉर्म (प्रोजेक्ट पर निर्भर करता है, लेकिन अक्सर एक साथ समूहीकृत किया जाता है)
- ओलेट्स/शाखा आउटलेट
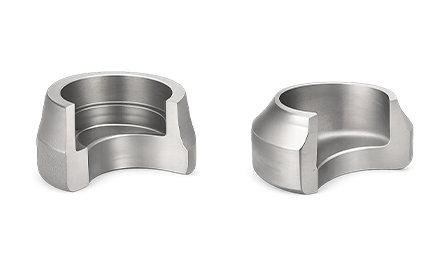
सॉकोलेट/वेल्डोलेट - पूर्ण आकार टीलेस शाखा कनेक्शन; निर्दिष्ट प्रकार (सॉकोलेट/वेल्डोलेट), मुख्य रन एनपीएस - शाखा एनपीएस, दबाव वर्ग (या लाइन क्लास), और अंत प्रकार (एसडब्ल्यू/बीडब्ल्यू); सुनिश्चित करें कि फिटिंग/एंड रीवर्क से बचने के लिए सुदृढीकरण आवश्यकता पाइप क्लास पाइप से मेल खाती है। इनका उपयोग पूर्ण आकार टी के बिना मुख्य रन से शाखा लेते समय किया जाता है, विशेष रूप से भीड़भाड़ वाले रैक या रेट्रोफिट जोड़ों में। आउटलेट का चयन आमतौर पर शाखा की लाइन क्लास और सुदृढीकरण आवश्यकताओं से जुड़ा होता है, इसलिए प्रकार और आकार का सही संयोजन समायोजन और निरीक्षण के दौरान पुन: कार्य को रोकता है।
- वक्र (प्रेरण या आकार के वक्र, जब निर्दिष्ट हों)
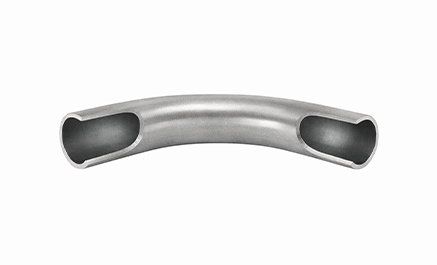
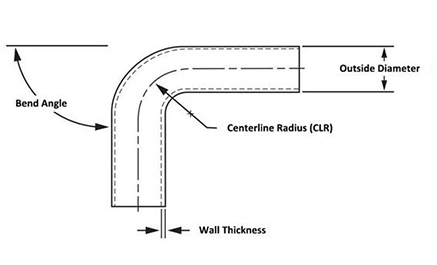
कर्व बनाम कोहनी (सीएलआर): कोहनी=सीएलआर 1डी (एसआर) या 1.5डी (एलआर)। पाइप वक्र=सीएलआर > 2डी (उदाहरण के लिए 3डी/5डी/6डी/8डी)। पाइप मोड़: सीएलआर (3डी/5डी/6डी/8डी या कस्टम) और मोड़ कोण (15 डिग्री /22.5 डिग्री /30 डिग्री /45 डिग्री /60 डिग्री /90 डिग्री /180 डिग्री या कस्टम) निर्दिष्ट करें; एनपीएस × लाइन क्लास के अनुसार एसएच। इसका उपयोग बड़े त्रिज्या वाले लेआउट में या जहां सुचारू प्रवाह की आवश्यकता होती है, वेल्ड की संख्या को कम करने के लिए किया जाता है। खरीदारी को वक्रता के त्रिज्या/कोण और शेड्यूल को आइसोमेट्रिक के साथ संरेखित करना चाहिए और जहां ज्यामिति को वक्र की आवश्यकता होती है वहां कोहनियों को प्रतिस्थापित करने से बचना चाहिए।
कपलिंग और निपल्स (जब स्टेनलेस स्टील एक्सेसरी पैकेज में शामिल हों) कपलिंग
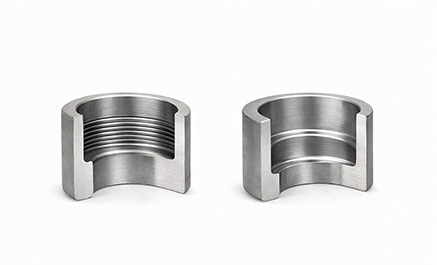
कपलिंग - एएसटीएम ए182; ग्रेड एफ304/एफ304एल या एफ316/एफ316एल; आकार 20″ तक; प्रकार: सॉकेट वेल्ड कपलिंग / थ्रेडेड कपलिंग / एसडब्ल्यू-थ्रेड (एक छोर एसडब्ल्यू, अन्य थ्रेडेड); निर्दिष्ट होने पर थ्रेड फॉर्म: बीटीसी / ईयूई / एनयूई / प्रीमियम।
निप्लो
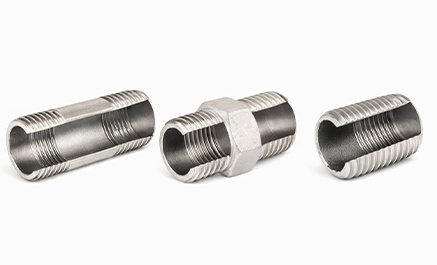
निपल, पाइप - दोनों सिरों पर पिरोया हुआ; प्रकार निर्दिष्ट करें: बैरल निपल / हेक्सागोनल निपल / बंद निपल / कम करने वाला निपल (असमान); आकार 1/2-6-6; एसएच 10/40/80;=पूरी लंबाई (धागे सहित) या छोटा; धागा मानक: बीएसपी/बीएसपीटी/एनपीटी/एनपीएसएम/मीट्रिक; निर्दिष्ट होने पर कोटिंग: काला पेंट / वार्निश / गैल्वनाइज्ड।
कुछ परियोजनाएं सुविधा के लिए आपूर्ति के समान दायरे में छोटे व्यास वाले कनेक्शन या थ्रेडेड/प्लग-इन तत्वों को समूहित करती हैं। उस मामले में, जाली फिटिंग आवश्यकताओं के साथ बट वेल्ड अपेक्षाओं के मिश्रण से बचने के लिए खरीदारी में स्पष्ट रूप से लागू आयामी मानक (उदाहरण के लिए, छोटे व्यास फोर्जिंग के लिए बी 16.11) बताया जाना चाहिए।
आदेश में क्या इंगित करें ("कार्यात्मक रूप से समान" प्रतिस्थापन से बचने के लिए)
प्रत्येक फिटिंग आइटम के लिए, खरीद विवरण में आम तौर पर शामिल होते हैं: फिटिंग प्रकार (कोहनी/टी/रेड्यूसर/कैप/ओलेट/बेंड, आदि) - आयामी मानक (एएसएमई बी16.9 और/या लागू एमएसएस अभ्यास) - एनपीएस और शेड्यूल (उच्च खपत वाले आइटम जैसे 2-इंच स्टेनलेस स्टील पाइप फिटिंग (एनपीएस 2) एसएच 10एस/40एस/80एस के साथ जहां लागू हो) ग्रेड (WP304/WP304L या WP316/WP316L) और आवश्यक दस्तावेज/पता लगाने की क्षमता। यह दृष्टिकोण वितरित स्टेनलेस फिक्स्चर को प्रोजेक्ट लाइन वर्ग के अनुरूप रखता है और शेड्यूल विसंगतियों, गलत कटौती प्रकार, या टैप प्रतिस्थापन जैसे डाउनस्ट्रीम मुद्दों को कम करता है जिसके परिणामस्वरूप अक्सर क्यूए होल्ड और विनिर्माण पुनः कार्य होता है।
विशिष्टताएँ और मानक कवरेज (एएसटीएम ए403 डब्ल्यूपी)
WP ग्रेड के मानक और तर्क का दायरा
एएसटीएम ए403 दबाव पाइपलाइनों के लिए जाली ऑस्टेनिटिक स्टेनलेस स्टील पाइप फिटिंग को कवर करता है। ग्रेड को लागू आयामी/दबाव मानकों के आधार पर WP या CR के साथ उपसर्ग किया जाता है, और WP ग्रेड में निर्बाध या वेल्डेड निर्माण का संकेत देने वाली कक्षाएं, साथ ही उपयोग की जाने वाली NDT की विधि और सीमा शामिल होती है। कास्ट एक्सेसरीज़ इस दायरे से बाहर हैं।
विवरण की इकाइयाँ
एएसटीएम ए403 को इंच-पाउंड और एसआई इकाइयों में व्यक्त किया गया है। जब तक खरीद आदेश लागू "एम" (एसआई) पदनाम निर्दिष्ट नहीं करता है, सामग्री इंच-पाउंड इकाइयों में आपूर्ति की जाती है, और गैर-अनुरूपताओं से बचने के लिए दोनों प्रणालियों को स्वतंत्र रूप से व्यवहार किया जाता है।
संदर्भ मानक
A403 आमतौर पर ASTM A351/A743/A744 (कास्टिंग, A403 आपूर्ति से बाहर), ASTM A751 (रसायन विज्ञान), ASTM A960/A960M (सामान्य आवश्यकताएं), ASTM E112/E165 (परीक्षण), ASME B16.9/B16.11 (आयाम/दबाव), MSS का संदर्भ देता है। SP-25/SP-43/SP-79/SP-95/SP-97 (अंकन और सहायक अभ्यास) और AWS A5.4/A5.9/A5.11/A5.14 (वेल्डिंग उपभोग्य वस्तुएं)।
उत्पाद डेटा तालिका
| अवधारणा | स्टेनलेस स्टील पाइप फिटिंग की आपूर्ति (सामान्य) |
|---|---|
| नियम | एएसटीएम ए403 (डब्ल्यूपी/सीआर उपसर्ग) |
| सामान्य ग्रेड | WP304 / WP304L / WP316 / WP316L (अनुरोध पर अन्य उपलब्ध) |
| निर्माण | निर्बाध या वेल्डेड (डब्ल्यूपी वर्ग एनडीटी के निर्माण और दायरे को इंगित करता है) |
| आकार सीमा | 1/2″ एनबी से 48″ एनबी |
| दीवार/अनुसूची | अनुसूची 10एस/40एस/80एस |
| सामान्य अनुरोध | एसएच 10एस/40एस/80एस में 2 इंच स्टेनलेस स्टील पाइप फिटिंग (एनपीएस 2) |
अनुप्रयोग परिदृश्य
क्लोराइड के साथ पानी, तटीय आउटडोर रैक और धुलाई क्षेत्र (WP316 / WP316L स्टेनलेस स्टील)
जब सेवा में क्लोराइड (ठंडा पानी, समुद्री जल स्प्रे, नमकीन कैरीओवर, बार-बार धोना) का जोखिम शामिल होता है, तो खरीदारी के दृष्टिकोण से जोखिम वेल्ड किनारों, संयुक्त अंतराल और अप्रयुक्त निचले क्षेत्रों से शुरू होने वाले स्थानीय गड्ढे/अंतराल का हमला होता है। WP316/WP316L स्टेनलेस स्टील पाइप फिटिंग का चयन करने से मोलिब्डेनम (एमटीसी में नियंत्रित) जुड़ता है और इन शुरुआती क्षेत्रों में मजबूती में सुधार होता है, जिससे तंग जोड़ों और अंतरालों में शुरुआती रिसाव का खतरा कम हो जाता है।
विशिष्ट अनुप्रयोग: समुद्री हवा के पास आउटडोर पाइपिंग रैक, ठंडा पानी कलेक्टर, सीआईपी/वॉशिंग सेवा लाइनें, रासायनिक नालियां/क्लोराइड मौजूद के साथ तटस्थीकरण। ग्रेड चयन तर्क: वेल्डेड स्पूल और दोबारा निर्माण के लिए WP316L (कम कार्बन सामग्री वेल्डिंग सेंसिटाइजेशन के खिलाफ मार्जिन में सुधार करती है)। â'‰ सामान्य स्टेनलेस विनिर्माण के लिए WP316 जहां लाइन क्लास को ग्रेड एल की आवश्यकता नहीं होती है। • साइट पर लाभ कैसे प्राप्त होता है: â'ˆ प्रति कास्ट/बैच और प्रत्येक बैच के लिए प्रति कास्ट एमटीसी रसायन विज्ञान की आवश्यकता होती है, ताकि प्राप्त होने पर एमओ के साथ ग्रेड को सत्यापित किया जा सके। â'‰ 304/316 मिश्रणों से बचने के लिए पीएमआई कवरेज (प्रति लॉट या महत्वपूर्ण लाइनों पर 100%) निर्दिष्ट करें - मिश्रित स्टेनलेस परियोजनाओं में सबसे आम "कागज पर पास, साइट पर विफल" समस्या। â'Š असमान सतह की स्थिति से बचने के लिए बैचों के बीच लगातार पिकलिंग/पैसिवेशन स्थिति बनाए रखें जो वेल्ड से सटे क्षेत्रों में स्थानीय जंग को तेज करती है।
सामान्य प्रक्रिया पाइपिंग, इनडोर सेवाएं और खाद्य संपर्क उपकरण (WP304/WP304L, SUS 304 स्टेनलेस स्टील)
आंतरिक सेवाओं और सामान्य प्रक्रिया लाइनों के लिए जहां प्रमुख आवश्यकता स्थिर संक्षारण प्रतिरोध + सफाई में आसानी (क्लोराइड पिटिंग प्रतिरोध के बजाय) है, WP304/WP304L (SUS 304 स्टेनलेस स्टील) को आमतौर पर पूर्वानुमानित विनिर्माण और स्वच्छता प्रदर्शन को बनाए रखते हुए लागत को नियंत्रित करने के लिए चुना जाता है।
विशिष्ट अनुप्रयोग: इनडोर प्रक्रिया लाइनें, संपीड़ित हवा (शुष्क), अक्रिय गैस, क्लोराइड की उपस्थिति के बिना साफ पानी, खाद्य संपर्क स्थानांतरण जहां नियमित सफाई मुख्य कारक है। ग्रेड चयन तर्क: â'ˆ वेल्डेड स्पूल और लगातार फ़ील्ड स्प्लिसेस के लिए WP304L (वेल्ड मजबूती में सुधार के लिए कार्बन को नियंत्रित करता है)। â'‰ मानक विनिर्माण के लिए WP304 जहां परियोजना ग्रेड एल निर्दिष्ट नहीं करती है। साइट पर लाभ कैसे प्राप्त होता है: â'ˆ आरएफक्यू/पीओ स्तर पर मानक + ग्रेड + शेड्यूल सेट करें ताकि कोहनी/टीज़/कटौती "कार्यात्मक रूप से समान लेकिन आयामी मिश्रित" टुकड़ों के रूप में न आएं। â'‰ प्रति शिपमेंट एक कास्ट/लॉट असाइनमेंट का उपयोग करें ताकि प्राप्तकर्ता जल्दी से पैलेट भेज सके और विनिर्माण दस्तावेज़ ब्लॉक के बिना स्पूल जारी कर सके। â'Š वेल्डिंग से पहले पीसने और अतिरिक्त सफाई को कम करने के लिए लगातार सतह की स्थिति (निष्क्रिय/स्केल-मुक्त) बनाए रखें, जो स्टेनलेस स्टील प्रीफैब्रिकेशन में समय की एक आम बर्बादी है।
316 बनाम 304: पाइप फिटिंग के लिए स्टेनलेस स्टील
304 और 316 दोनों व्यापक रूप से स्टेनलेस स्टील पाइप फिटिंग के लिए निर्दिष्ट हैं, लेकिन विभिन्न जोखिम प्रोफाइल के लिए खरीदे जाते हैं। निर्णय अक्सर इस बात पर निर्भर करता है कि क्या सेवा जोड़ों और खराब जल निकासी वाले क्षेत्रों के आसपास स्थानीयकृत जंग (गड्ढे/दरार) का कारण बन सकती है, या क्या परियोजना उच्च मात्रा में फिक्स्चर में समग्र संक्षारण प्रतिरोध, सफाई और लागत स्थिरता पर केंद्रित है।
जब WP304 / WP304L (SUS 304 स्टेनलेस स्टील) आमतौर पर निर्दिष्ट किया जाता है
WP304/WP304L को आमतौर पर आंतरिक सेवाओं और सामान्य प्रक्रियाओं के लिए चुना जाता है जहां क्लोराइड एक्सपोज़र को नियंत्रित किया जाता है और प्राथमिकता निरंतर उपलब्धता और पूर्वानुमानित विनिर्माण है। विशिष्ट अनुप्रयोग: इनडोर प्रक्रिया पाइपिंग, सूखी गैस लाइनें, क्लोराइड जोखिम के बिना साफ पानी, नियमित सफाई वातावरण। खरीदारी का परिणाम: स्थिर डिलीवरी समय और लगातार स्पूल निर्माण जब ग्रेड और शेड्यूल पूरे पैकेज में एक समान रहते हैं।
जब WP316/WP316L आमतौर पर निर्दिष्ट किया जाता है
WP316/WP316L को आम तौर पर वहां चुना जाता है जहां क्लोराइड के संपर्क से जोड़ों, संयुक्त इंटरफेस और वेल्ड से सटे क्षेत्रों में शुरुआती गड्ढे या दरार के हमले की संभावना बढ़ जाती है। इन सेवाओं में, मोलिब्डेनम रसायन विज्ञान को एमटीसी में ग्रेड-परिभाषित स्वीकृति बिंदु के रूप में माना जाता है और आवश्यकता पड़ने पर पीएमआई द्वारा इसकी पुष्टि की जा सकती है। विशिष्ट अनुप्रयोग: तटीय आउटडोर रैक, धुलाई सेवाएं, ठंडा पानी, क्लोराइड नालियां। क्रय परिणाम: प्रति कास्ट रासायनिक ट्रैसेबिलिटी द्वारा समर्थित स्वीकृति के साथ, स्थानीयकृत संक्षारण की संभावना वाले क्षेत्रों में प्रारंभिक रिसाव का जोखिम कम हो गया है।
वेल्डेड स्पूल पैकेज के लिए 304L बनाम 316L
प्रीकास्ट स्पूल और फील्ड स्प्लिसेस के लिए, एल ग्रेड को वेल्डेड फैब्रिकेशन का समर्थन करने के लिए अक्सर निर्दिष्ट किया जाता है। जब सेवा चयन के लिए 316 की आवश्यकता होती है, तो 316एल का चयन सामग्री रणनीति को वेल्डेड स्पूल निर्माण और मिश्रित लॉट पृथक्करण प्रथाओं के साथ संरेखित रखता है।
क्या 316 स्टेनलेस स्टील चुंबकीय है (और 304 स्टेनलेस स्टील चुंबकीय है)?
स्टेनलेस एक्सेसरीज़ में चुंबकीय प्रतिक्रिया एक विश्वसनीय ग्रेड पहचानकर्ता नहीं है। ऑस्टेनिटिक स्टेनलेस स्टील गर्मी उपचार की स्थिति और निर्माण के दौरान शुरू किए गए ठंडे काम की मात्रा के आधार पर कम/कमजोर चुंबकत्व प्रदर्शित कर सकता है। खरीदारी में स्वीकृति के लिए, प्रोजेक्ट आईटीपी द्वारा निर्दिष्ट किए जाने पर ग्रेड सत्यापन को पहचान, एमटीसी रसायन विज्ञान और पीएमआई से जोड़ा जाता है, ताकि सामग्री की पहचान ऑडिट योग्य हो और चुंबक परीक्षण से अनुमान न लगाया जाए।
सिस्टम पैकेज
जब इंटरफेस का सेट सुसंगत होता है तो स्टेनलेस स्टील पाइप फिटिंग तेजी से शिप होती है: पाइप + बट वेल्डेड फिटिंग + समान ग्रेड परिवार के फ्लैंज (304/304एल या 316/316एल), एनपीएस/शेड्यूल और अंतिम तैयारी/आयामी मानक। यह दो सामान्य ऑन-साइट होल्डअप को कम करता है: (1) एक ही किट के भीतर मिश्रित-ग्रेड आइटम और (2) दीवार/बोर विसंगतियां जो धीमी गति से फिटिंग करती हैं, विशेष रूप से 2-इंच (एनपीएस 2) स्टेनलेस स्टील पाइप फिटिंग जैसे दोहराए जाने वाले आकारों पर। एक एकीकृत ट्रैसेबिलिटी पैकेज (चिह्नित â†' डालना â†' एमटीसी â†' मिलान पैकिंग सूची आइटम) किट को आंशिक संगरोध में विभाजित करने के बजाय एक बैच के रूप में जारी करने में मदद करता है।
गुणवत्ता और तकनीकी डेटा पैकेज
सामग्री
A403 WP फिटिंग फोर्जिंग, बार, प्लेट और ट्यूबलर उत्पादों जैसे जाली स्टेनलेस स्टील के शुरुआती रूपों से निर्मित होती है। प्रत्येक बैच एक भट्ठी/डालने की पहचान से जुड़ा हुआ है ताकि वितरित सहायक उपकरण में रासायनिक और यांत्रिक अनुपालन का पता लगाया जा सके।
फ़्यूज़न (इस्पात मिल)
A403 प्रोग्राम इलेक्ट्रिक भट्टी या वैक्यूम पिघलने वाले मार्गों का उपयोग कर सकते हैं, और इसमें माध्यमिक रीमेल्टिंग मार्ग (जैसे वैक्यूम रीमेल्टिंग/ईएसआर-प्रकार अभ्यास) शामिल हो सकते हैं। खरीदारी के लिए व्यावहारिक आवश्यकता यह है कि कास्टिंग की पहचान पुनर्निर्मित सामग्री में सुसंगत रहे, ताकि स्थिरता की भट्टी/डालने की संख्या को सामग्री परीक्षण प्रमाणपत्रों के सेट के साथ समेटा जा सके।
के आकार का
फिटिंग का उत्पादन प्रेस/हथौड़ा फोर्जिंग, एक्सट्रूज़न, मोटा होना, रोलिंग, झुकने, वेल्डिंग और मशीनिंग, या इनके संयोजन जैसे तरीकों से किया जा सकता है। स्वीकृति का मुख्य परिणाम यह है कि गठन में हानिकारक दोष नहीं आते हैं और अंतिम ज्यामिति लागू आयामी मानक के भीतर रहती है।
उष्मा उपचार
A403 WP स्टेनलेस फिटिंग आमतौर पर निर्दिष्ट गर्मी उपचारित स्थिति में आपूर्ति की जाती है। जब वेल्डिंग विनिर्माण मार्ग का हिस्सा है, तो इसे अंतिम ताप उपचार से पहले पूरा किया जाता है। जब फिटिंग को नियंत्रित परिस्थितियों में सॉल्यूशन एनील्ड बेस सामग्री से मशीनीकृत किया जाता है, तो उत्पाद मार्ग और ग्रेड आवश्यकताओं के आधार पर अतिरिक्त री-एनीलिंग की आवश्यकता नहीं हो सकती है।
एच ग्रेड सामग्रियों के लिए, समाधान एनीलिंग के लिए एक समर्पित समाधान ताप उपचार चक्र की आवश्यकता होती है। फिटिंग की आपूर्ति ताप उपचारित स्थिति में की जाती है और कोई भी निर्माण वेल्डिंग अंतिम ताप उपचार से पहले पूरी की जाती है। जब फिटिंग का उत्पादन फोर्जिंग या सॉल्यूशन एनील्ड बार की सीधी मशीनिंग द्वारा किया जाता है, तो उस मार्ग के लिए किसी री-एनीलिंग की आवश्यकता नहीं होती है।
समाधान एनीलिंग/हीट ट्रीटमेंट (एएसटीएम ए403)
| डिग्री | समाधान एनीलिंग तापमान, डिग्री एफ [डिग्री], न्यूनतम। जब तक कोई सीमा निर्दिष्ट न हो |
|---|---|
| नीचे उल्लिखित को छोड़कर सभी | 1900 [1040] |
| 348H | 1925 [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050 [1120] |
| S34565 | 2050-2140 [1120-1170] |
| 321, 347 | 1900-2100 [1040-1150] |
| 321H, 347H | 1925-2100 [1050-1150] |
रासायनिक संरचना
रासायनिक संरचना को डालने से सत्यापित किया जाता है और केवल तभी जारी किया जाता है जब यह आदेशित ग्रेड की आवश्यकताओं को पूरा करता है। एमटीसी फिक्स्चर पर अंकित समान कास्ट पहचान के आधार पर रसायन विज्ञान के परिणामों की रिपोर्ट करता है, जिससे ग्रेड अनुपालन की पुष्टि करने और मिश्रित पैकेजों में कास्ट/लॉट द्वारा पृथक्करण बनाए रखने के लिए निरीक्षण प्राप्त करने की अनुमति मिलती है। जब प्रोजेक्ट आईटीपी को सकारात्मक ग्रेड पृथक्करण की आवश्यकता होती है, तो प्राप्ति और विनिर्माण के दौरान 304/316 मिश्रण से बचने के लिए पीएमआई को परिभाषित दायरे में लागू किया जाता है।
| डिग्री | संघटन, % | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| WP ग्रेड | सीआर ग्रेड | यूएनएस पदनाम | सी | एम.एन. | क्यू | हाँ | हाँ | कोई भी नहीं | करोड़ | एमओ | आप |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8.0–11.0 | 18.0–20.0 | ... | ... |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8.0–12.0 | 18.0–20.0 | ... | ... |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19.0–22.0 | 24.0-26.0 | ... | ... |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00-3.00 | ... |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00-3.00 | ... |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9.0–12.0 | 17.0–19.0 | ... | जी |
तन्य गुण (A403 WP/CR ग्रेड)
| सभी WP और CR ग्रेड | लोचदार सीमा, न्यूनतम। केएसआई [एमपीए] | तन्य शक्ति, मि. केएसआई [एमपीए] |
|---|---|---|
| 304, 304एच, 309, 310, 316, 316एलएन, 316एच, 317, 317एल, 321, 321एच, 347, 347एच, 348, 348एच, एस31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304एन, 316एन, एस31726 | 35 [240] | 80 [550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44 [300] | 94 [650] से 119 [820] |
| S33228 | 27 [185] | 73 [500] |
| S34565 | 60 [415] | 115 [795] |
सहायक सामग्रियों के तन्य गुणों को तन्य आवश्यकताओं को पूरा करना चाहिए। परीक्षण और रिपोर्ट ASTM A370 की विधियों और परिभाषाओं के अनुसार किए जाते हैं। तन्य नमूनों को अनुदैर्ध्य या अनुप्रस्थ रूप से काटा जा सकता है; जब बढ़ाव आवश्यकताओं को दोनों दिशाओं के लिए परिभाषित किया जाता है, तो लागू आवश्यकता का मूल्यांकन संबंधित नमूना दिशा में किया जाता है।
तन्यता परीक्षण रिपोर्ट तर्क
A403 प्रोग्राम दो अनुरूप रिपोर्टिंग पथों को पहचानते हैं:
• प्रारंभिक सामग्री तन्यता रिपोर्ट अनुपालन का समर्थन कर सकती है जब गर्मी उपचार की स्थिति स्थिरता सामग्री से मेल खाती है। - जब प्रारंभिक सामग्री का परीक्षण नहीं किया गया था, या जब गर्मी उपचार की स्थिति भिन्न होती है, तो भट्ठी स्टील की पहचान से जुड़े, उसी गर्मी उपचार स्थिति में तैयार सहायक उपकरण के सामग्री प्रतिनिधि पर एक तन्य परीक्षण किया जाता है।
प्रारंभिक सामग्री बनाम तैयार सहायक उपकरण
जब तन्यता परीक्षण रिपोर्ट शुरुआती सामग्रियों पर आधारित होती है, तो रिपोर्ट केवल तभी मान्य होती है जब शुरुआती सामग्री की गर्मी उपचार की स्थिति सहायक उपकरण की गर्मी उपचार की स्थिति के समान होती है। यदि प्रारंभिक सामग्री का परीक्षण नहीं किया गया था, या यदि गर्मी उपचार की स्थिति अलग है, तो फिक्स्चर निर्माता प्रत्येक भट्ठी स्टील के लिए फिक्स्चर के सामग्री प्रतिनिधि पर कम से कम एक तन्यता परीक्षण करता है, और परीक्षण की गर्मी उपचार की स्थिति प्रतिनिधि फिक्स्चर से मेल खाती है।
सतह का उपचार
इस मानक के अनुसार आपूर्ति किए गए सहायक उपकरण की दृष्टि से जांच की जाती है और विशिष्ट सतह असंतुलन को गहराई में मापा जाता है। 1/64 इंच (0.4 मिमी) से अधिक गहरी सतही "फिश स्केल" दरारें हटा दी जाती हैं। 1/16 इंच (1.6 मिमी) से अधिक गहरे यांत्रिक दोष हटा दिए जाते हैं। इन दो बिंदुओं को छोड़कर, सतह की विसंगतियां निर्दिष्ट नाममात्र दीवार की मोटाई के 5% से अधिक गहरी नहीं हैं, और तैयार सतह अच्छी और मशीनी स्थिति में रहती है।
सतह की मरम्मत, स्थानीय मरम्मत और वेल्डिंग मरम्मत मार्जिन
सतह की मरम्मत का उपयोग परिभाषित सीमाओं के भीतर स्थानीयकृत खामियों को दूर करने के लिए किया जाता है, इसके बाद वेल्डिंग और सेवा के लिए स्वीकार्य सतह की स्थिति की पुष्टि करने के लिए पुन: निरीक्षण किया जाता है।
वेल्डिंग मरम्मत रेंज को सख्त सीमाओं द्वारा नियंत्रित किया जाता है; जब दोष या प्रभावित क्षेत्र की गहराई स्वीकार्य सीमा से अधिक हो जाती है, तो कोई वेल्डिंग मरम्मत लागू नहीं की जाती है और सहायक उपकरण रिलीज में विफल हो जाता है। यह खरीदार को ऐसे सामान स्वीकार करने से बचाता है जिन्हें बाद में निर्माण क्यूए द्वारा अस्वीकार कर दिया जा सकता है या सेवा में अनिश्चितता उत्पन्न हो सकती है।
साइट पर लाभ (समायोजन, वेल्डेबिलिटी, स्वीकृति बिंदु)
ज्यामिति जो वेल्डिंग समय को कम करती है (समायोजन नियंत्रण जो पूर्व-निर्माण की वास्तविकता से बचे रहते हैं)
स्टेनलेस स्टील स्पूल के साथ काम करते समय, "ज्यामिति" एक विपणन शब्द नहीं है: यह एक स्पूल के बीच का अंतर है जो पहली बार वेल्ड करता है और एक स्पूल जो पुन: समायोजन और पुन: बेवलिंग के घंटों का उपभोग करता है। आपूर्ति पैकेज में तीन समायोजन बिंदु निर्धारित करके और रिसेप्शन पर उन्हें सत्यापित करके खरीदारी साइट पर इसे प्राप्त करती है:
अंतिम तैयारी संगति: बट-वेल्डेड सिरों को लागू तैयारी अभ्यास के अनुसार एक सुसंगत बेवल प्रोफ़ाइल के साथ आपूर्ति की जाती है, इसलिए वेल्डर को एक ही स्पूल किट के भीतर चैंफ़र को ट्रिम करने या बेवल को रीसेट करने की आवश्यकता नहीं होती है। यह विशेष रूप से 2-इंच (एनपीएस 2) स्टेनलेस स्टील पाइप फिटिंग जैसी उच्च-गति वाली वस्तुओं पर दिखाई देता है, जहां वेल्ड की संख्या छोटी विसंगतियों को बढ़ाती है। पूरे लॉट में शेड्यूल अलाइनमेंट: वितरित एल्बो/टीज़/कटौती अनुरोधित शेड्यूल (एसएच 10एस/40एस/80एस) से मेल खाती है, जिससे जोड़ पर दीवार की विसंगतियों से बचा जा सकता है जिसके लिए अतिरिक्त भराव धातु, पीसने और एनडीटी के अधिक जोखिम की आवश्यकता होती है। अंतिम सतह की गोलाई और स्थिरता: मानक सेटिंग टूल और स्पॉटिंग अनुक्रमों को अपेक्षित रूप से काम करने के लिए अंतिम स्थितियों को पर्याप्त रूप से स्थिर रखा जाता है, जिससे वेल्डिंग से पहले संरेखण को ठीक करने या गलत संरेखण को ठीक करने में लगने वाले समय की बर्बादी कम हो जाती है।
व्यावहारिक परिणाम स्पूल निर्माण के दौरान निरीक्षक द्वारा पूर्वानुमानित रूट ओपनिंग, स्थिर स्टिपलिंग और कम "फिट होल्ड" है।
मापने योग्य सीमा के साथ सतह की अखंडता (जिसे निरीक्षक वेल्डिंग करने से पहले सत्यापित करता है)
स्टेनलेस फिटिंग में, सतह की स्थिति वेल्ड की गुणवत्ता और स्वीकृति की गति दोनों को प्रभावित करती है। A403 प्रोग्राम मापने योग्य असंततता सीमा और मरम्मत के बाद पुन: निरीक्षण के माध्यम से इसे प्रबंधित करते हैं, जिससे विनिर्माण के लिए वितरित सतह को पूर्वानुमानित बनाया जा सकता है:
परिभाषित निष्कासन सीमाएँ: 1/64 इंच (0.4 मिमी) से अधिक गहरी सतह "फिश स्केल" दरारें हटा दी जाती हैं; 1/16 इंच (1.6 मिमी) से अधिक गहरे यांत्रिक दोष दूर किए जाते हैं; अन्य असाततताओं को नाममात्र दीवार की मोटाई के ¤¤5% पर नियंत्रित किया जाता है। ये आंकड़े निरीक्षण प्राप्त करने और दुकान क्यूए को व्यक्तिपरक बहस के बिना त्वरित स्वीकार/अस्वीकार निर्णय लेने की अनुमति देते हैं। मरम्मत के बाद पुन: निरीक्षण: जब स्थानीय पीस किया जाता है, तो क्षेत्र की दोबारा जांच की जाती है ताकि फिटिंग की सतह वेल्डिंग के लिए उपयुक्त रहे और अंडरकट प्रकार के दोषों को छिपा न सके जो बाद में पीटी/वीटी समस्याओं के रूप में दिखाई देते हैं। पूरे पैकेज में लगातार सतह की स्थिति - "स्केल-फ्री/पैसिवेटेड" डिलीवरी प्री-वेल्ड सफाई और पुन: काम को कम करती है, स्टेनलेस स्टील प्रीफैब्रिकेशन में एक आम छिपी हुई लागत, खासकर जब कई टीमें समानांतर में काम कर रही होती हैं और सतह की स्थिति परिवर्तनशीलता असमान वेल्डिंग परिणाम का कारण बनती है।
यह दृष्टिकोण समायोजन शुरू होने के बाद ही अस्वीकार्य सतह स्थितियों की खोज की संभावना को कम कर देता है और स्पूल पहले से ही विनिर्माण घंटों का उपभोग कर रहा है।
मरम्मत नियम जो शिपिंग में छिपे जोखिमों को रोकते हैं (रिलीज गेट जो एनसीआर लागत को कम करते हैं)
स्टेनलेस स्टील परियोजनाओं में सबसे महंगी विफलताएं आपूर्तिकर्ता के यार्ड में दिखाई नहीं देती हैं: वे काम में पहले से ही श्रम शामिल होने के बाद दिखाई देती हैं। इसलिए, A403 वेल्डिंग मरम्मत मार्जिन को शिपिंग सहायक उपकरण से बचने के लिए क्रय पक्ष पर एक रिलीज गेट के रूप में माना जाता है जो बाद में एनसीआर का कारण बनता है:
â'œ वेल्डिंग मरम्मत के लिए सख्त सीमाएँ: वेल्डिंग मरम्मत की अनुमति नहीं है जब दोष की गहराई नाममात्र दीवार की मोटाई के 33 1/3% से अधिक हो या जब प्रभावित क्षेत्र फिक्स्चर सतह के 10% से अधिक हो। इन सीमाओं के बाहर सहायक उपकरण "मरम्मत और एकीकृत" नहीं किए जाते हैं; उन्हें रिहा नहीं किया जाता. नियंत्रित दोष निष्कासन: अस्वीकार्य क्षेत्रों को यांत्रिक तरीकों या अनुमोदित थर्मल कटिंग/गौजिंग द्वारा हटा दिया जाता है, फिर साफ किया जाता है और यह पुष्टि करने के लिए पुन: निरीक्षण किया जाता है कि आधार सामग्री अच्छी है। â'ž परियोजना स्वीकृति पर प्रभाव: शिपमेंट से पहले मरम्मत पात्रता को नियंत्रित करके, खरीदार रसीद पर या स्पूल निरीक्षण के दौरान देर से अस्वीकृति से बचता है, जो अन्यथा विनिर्माण शुरू होने और रुकने, पुनः ऑर्डर करने और शेड्यूलिंग में व्यवधान का कारण बनता है।
खरीदारी के लिए, ये तीन नियंत्रण - फिट ज्यामिति, सतह सीमा और मरम्मत योग्यता - सीधे साइट पर कम प्रतिधारण, कम पुन: कार्य चक्र और परियोजना के आईटीपी के मुकाबले आसान स्वीकृति में अनुवाद करते हैं।
सहयोग का अनुभव (डिलीवरी नियंत्रण, बैच अलगाव और रिसेप्शन गति)
ऑर्डर नोट्स (पीओ फ़ील्ड जो पुनः कार्य को रोकते हैं)
मानक: एएसटीएम ए403 (यदि परियोजना को एसआई डिलीवरी पदनाम की आवश्यकता है तो स्पष्ट रूप से एसआई आवश्यकता बताएं) ग्रेड: WP304/WP304L या WP316/WP316L निर्माण/वर्ग: निर्बाध या वेल्डेड; प्रोजेक्ट आईटीपी आयामी मानक के साथ संरेखित एनडीटी वर्ग/स्कोप: एएसएमई बी16.9 (बट वेल्ड) और फिटिंग प्रकार के अनुसार कोई भी लागू एमएसएस आवश्यकताएं आकार और शेड्यूल: एसएच 10एस/40एस/80एस के साथ 2-इंच स्टेनलेस स्टील पाइप फिटिंग जैसे महत्वपूर्ण दोहराव शामिल हैं सतह की स्थिति: निष्क्रिय/स्केल-मुक्त; किसी भी अतिरिक्त परिष्करण आवश्यकताओं को निर्दिष्ट करें मरम्मत स्वीकृति: A403 कार्यक्रम आवश्यकताओं द्वारा शासित वेल्ड मरम्मत भत्ता दस्तावेज़ीकरण पैकेज: प्रति कास्ट एमटीसी, परीक्षण रिपोर्ट का सेट और प्रति कास्ट/लॉट से मेल खाने वाली पैकिंग सूची आइटम
प्लांट शटडाउन और पूर्वनिर्मित स्पूल के लिए खरीद नियंत्रण
आउटेज और प्रीफैब्रिकेटेड स्पूल पैकेज ग्रेड सिद्धांत की तुलना में सेटअप देरी और क्यूए होल्ड के कारण अधिक बार विफल होते हैं। नियंत्रण बिंदु उच्च खपत वाली वस्तुओं को सुसंगत रखना और प्रत्येक बॉक्स को कंसाइनमेंट स्तर तक पहुंचने योग्य बनाना है, ताकि रसीद पर तुरंत स्पूल जारी किया जा सके।
स्टॉप पैकेजों में काम रोकने की समस्याएँ देखी गईं
एक ही स्पूल किट के भीतर मिश्रित शेड्यूल, जो समायोजन में दीवार विसंगतियां पैदा करते हैं और पुनर्कार्य और कटौती को मजबूर करते हैं। अंत परिवर्तनशीलता (गोलाई और बेवल स्थिरता) संरेखण को धीमा कर देती है और वेल्डिंग का समय बढ़ा देती है। एमटीसी उपलब्ध है लेकिन प्रयोग करने योग्य नहीं है: भेजे गए सटीक एल्बो/टीज़ के स्पष्ट लिंक के बिना प्रमाणपत्र हैं, जिसके परिणामस्वरूप संगरोध होता है।
रिलीज़ नियंत्रण पीओ में शामिल किए गए
आकार और शेड्यूल के अनुसार दोहराव वाली वस्तुओं को सेट करें, उदाहरण के लिए Sch 10S/40S/80S में 2-इंच (NPS 2) स्टेनलेस स्टील पाइप फिटिंग, ताकि वे "रफ समतुल्य" स्पूल पैकेज में फिट न हों। प्रति बैच कास्ट/लॉट असाइनमेंट के साथ एक पैकिंग सूची की आवश्यकता होती है ताकि रिसेप्शन प्रत्येक बॉक्स को खोलने और पुन: व्यवस्थित किए बिना मार्किंग - कास्ट नंबर - एमटीसी का समाधान कर सके। मिश्रण के जोखिम को कम करने के लिए प्रति सर्विस एक्सपोज़र एक ग्रेड पर स्टॉप किट बनाए रखें: सामान्य इनडोर सेवाओं के लिए केवल WP304L और क्लोराइड/बाहरी/फ्लश स्पूल के लिए केवल WP316L।
जीएनईई निष्पादन लाभ
जीएनईई एक नियंत्रित रिलीज पैकेज के रूप में स्टेनलेस स्टील पाइप फिटिंग की आपूर्ति करता है, जो तेजी से प्राप्त शिपमेंट और पूर्वानुमानित क्षेत्र निर्माण के लिए डिज़ाइन किया गया है:
304/316 ग्रेड मिक्स कंट्रोल: ऑर्डर को ग्रेड और पोर/लॉट द्वारा व्यवस्थित किया जाता है ताकि मिश्रित पैलेट मिश्रित स्पूल न बनें। प्राप्त करने वाली टीमें बंद पैकिंग सूची के साथ चिह्नों का मिलान कर सकती हैं और प्रत्येक बॉक्स को फिर से व्यवस्थित कर सकती हैं। स्वीकृति संरेखित रिलीज गेट्स: सतह की स्थिति और मरम्मत मार्जिन को शिपमेंट रिलीज मानदंड के रूप में माना जाता है। इससे यह संभावना कम हो जाती है कि "स्टॉक में स्वीकार्य" "साइट पर अस्वीकृत" हो जाता है, जहां एनसीआर लागत और शेड्यूल हानि आम तौर पर होती है। शिप किए गए हिस्सों से जुड़े दस्तावेज़: एमटीसी, पुल रिपोर्टिंग लॉजिक और निरीक्षण रिकॉर्ड भट्ठी/कास्ट पहचान और पैकिंग सूची आइटम से मेल खाने के लिए इकट्ठे किए जाते हैं। निरीक्षक अस्पष्ट पीडीएफ का पीछा करने के बजाय डालो/लॉट द्वारा अनुपालन को सत्यापित कर सकते हैं। दोहराए जाने वाले आकारों पर तेज़ प्रवाह: 2-इंच फिटिंग जैसी उच्च खपत वाली वस्तुओं को स्थिर लेबलिंग और लॉट असाइनमेंट के साथ भेजा जाता है, इसलिए साइट क्यूए उन्हें जल्दी से भेज सकता है और विनिर्माण को चालू रख सकता है।
मुक्त बोली
अक्सर पूछे जाने वाले प्रश्न (FAQ)
Q1: बट वेल्डेड स्टेनलेस स्टील पाइप फिटिंग क्या हैं? ए1: बट-वेल्डेड स्टेनलेस स्टील पाइप फिटिंग फैक्ट्री-निर्मित घटक हैं जैसे कोहनी, टीज़, रेड्यूसर और कैप जो दबाव पाइपिंग और प्रक्रिया लाइनों के लिए सीधे स्टेनलेस स्टील पाइप के सिरों पर वेल्डेड होते हैं, आमतौर पर एएसटीएम ए403 के अनुसार डब्ल्यूपी ग्रेड के रूप में आपूर्ति की जाती है।
Q2: ASTM A403 स्टेनलेस फिटिंग में WP का क्या मतलब है? A2: WP दबाव पाइप आपूर्ति कार्यक्रमों में प्रयुक्त जाली स्टेनलेस फिटिंग के ग्रेड की पहचान करता है; WP वर्ग निर्माण मार्ग (सीमलेस या वेल्डेड) और फिक्स्चर वर्ग से जुड़े NDT विधि/दायरे को इंगित कर सकता है।
Q3: 304 बनाम 316 स्टेनलेस स्टील, सहायक उपकरण के लिए क्या अंतर है? ए3:316 में मोलिब्डेनम शामिल है और इसे आमतौर पर वहां चुना जाता है जहां क्लोराइड गड्ढों के जोखिम को बढ़ाते हैं; 304 का व्यापक रूप से सामान्य सेवा वातावरण में उपयोग किया जाता है जहां व्यापक संक्षारण प्रतिरोध और लागत नियंत्रण प्राथमिकताएं हैं।
Q4: क्या 316 स्टेनलेस स्टील चुंबकीय है (और 304 स्टेनलेस स्टील चुंबकीय है)? ए4: एनील्ड स्थिति में, 304 और 316 ऑस्टेनिटिक स्टेनलेस स्टील आम तौर पर गैर-चुंबकीय या कमजोर चुंबकीय होते हैं, लेकिन ठंडे काम और कुछ विनिर्माण स्थितियां चुंबकीय प्रतिक्रिया को बढ़ा सकती हैं; जहां आवश्यक हो वहां ग्रेड पुष्टिकरण को कास्ट पहचान, एमटीसी रसायन विज्ञान और पीएमआई से जोड़ा जाता है।
लोकप्रिय टैग: एएसटीएम ए403 डब्ल्यूपी स्टेनलेस स्टील पाइप फिटिंग, आपूर्तिकर्ता, अनुकूलित, थोक, सस्ता, छूट, मूल्य सूची, कम कीमत, स्टॉक में, मुफ्त नमूना


